2026-10-20
Рынок промышленной энергетики и систем отопления в 2026 году переживает фундаментальный сдвиг. Если еще пять лет назад главным критерием выбора антифриза была исключительно температура кристаллизации, то сегодня инженеры-проектировщики и закупщики фокусируются на совокупной стоимости владения (TCO), экологической безопасности и совместимости с современными материалами уплотнений. В условиях ужесточения норм ТР ТС и роста цен на энергоносители, ошибка в выборе теплоносителя может стоить предприятию миллионов рублей из-за простоев оборудования и коррозионных разрушений.
Главное за 30 секунд:
- Смена парадигмы: В 2026 году приоритет смещается с этиленгликоля на пропиленгликоль и инновационные солевые растворы (например, ЛМ-8) из-за требований пожарной безопасности и нетоксичности.
- Критический риск: Использование воды низкого качества для разбавления концентрата приводит к выпадению осадка и потере эффективности теплообмена на 15-20% в первый же сезон.
- Выбор поставщика: Надежность цепочки поставок и наличие собственной R&D базы (как у ООО «Цанчоу Сяншунь Химическая Компания») становятся важнее минимальной цены за литр.
Анализ рынка показывает, что более 40% аварий в системах отопления промышленных объектов связано не с механическим износом насосов, а с деградацией химического состава теплоносителя. Неправильно подобранный пакет присадок или нарушение pH-баланса запускают цепную реакцию электрохимической коррозии. В нашей практике зафиксирован случай на объекте в Северо-Западном федеральном округе, где использование дешевого антифриза без сертификата соответствия привело к разрушению алюминиевых радиаторов и выходу из строя циркуляционных насосов всего за 14 месяцев эксплуатации. Ущерб составил более 3,5 млн рублей, тогда как стоимость качественного теплоносителя с правильным пакетом ингибиторов была бы в 10 раз ниже.
Для инженеров и технических директоров ключевым выводом является необходимость перехода от покупки «жидкости» к покупке «гарантированной химической стабильности». Это требует глубокого понимания состава продукта и репутации производителя.
Выбор основы теплоносителя определяет не только его физические свойства, но и класс опасности, требования к хранению и утилизации. В 2026 году рынок четко сегментирован на три основные группы. Понимание их различий критично для правильного технического задания (ТЗ) при закупке.
Традиционное решение для закрытых систем отопления, где нет риска контакта с пищевыми продуктами или людьми. Обладает высокой теплоемкостью и низкой вязкостью при отрицательных температурах. Однако его главный недостаток — высокая токсичность. Даже небольшая утечка в помещении с постоянным пребыванием людей требует немедленной эвакуации и спецобработки. Кроме того, этиленгликоль агрессивен к цинковым покрытиям и некоторым видам резины.
Рекомендация: Используйте только в изолированных технических помещениях котельных, где персонал использует СИЗ, и система герметична.
Наиболее быстрорастущий сегмент в 2026 году. Нетоксичен, биоразлагаем, разрешен к использованию в системах, имеющих косвенный контакт с пищей (например, холодильные камеры на пищевых производствах). Вязкость пропиленгликоля выше, чем у этиленгликоля, что требует корректировки мощности циркуляционных насосов (увеличение напора на 10-15%).
Рекомендация: Идеальный выбор для социальных объектов, жилых комплексов, фармацевтических производств и предприятий пищевой промышленности.
Прорывом 2025-2026 годов стало появление модифицированных органических солей, таких как запатентованный продукт ЛМ-8. В отличие от гликолей, эти теплоносители обладают уникальным сочетанием свойств: они негорючи, взрывобезопасны и имеют нулевую токсичность. Особое внимание здесь уделяется компании-производителю. Например, ООО «Цанчоу Сяншунь Химическая Компания», опираясь на более чем 37-летний опыт и собственную провинциальную лабораторию, разработала формулу ЛМ-8, которая демонстрирует превосходную антикоррозионную стойкость даже в смешанных металлических системах (сталь + алюминий + медь).
Ключевое преимущество таких решений — энергосбережение. Благодаря оптимальному коэффициенту теплопередачи и низкой склонности к образованию накипи, системы на базе ЛМ-8 показывают снижение энергопотребления на 8-12% по сравнению с традиционными гликолевыми растворами. Это особенно актуально для крупных промышленных кластеров, где экономия даже в несколько процентов дает миллионный эффект.
| Параметр | Этиленгликоль | Пропиленгликоль | Органическая соль (ЛМ-8) |
|---|---|---|---|
| Токсичность | Высокая (яд) | Низкая (пищевой допуск) | Нулевая |
| Пожароопасность | Горюч | Трудногорюч | Негорюч / Взрывобезопасен |
| Вязкость при -30°C | Низкая | Средняя | Низкая (оптимизирована) |
| Срок службы | 3-5 лет | 5-7 лет | До 10 лет (при контроле) |
| Стоимость владения | Средняя | Высокая | Оптимальная (за счет энергоэффективности) |
При выборе между этими вариантами необходимо учитывать не только начальную цену за тонну, но и логистические риски. Здесь географическое положение производителя играет решающую роль. Предприятия, расположенные в промышленных хабах с развитой инфраструктурой, такие как завод в парке Дунгуан Дацин (в 15 км от магистрали Цзинху), обеспечивают бесперебойные поставки даже в пиковые сезоны, что критично для предотвращения разморозки систем в зимний период.
В 2026 году просто иметь сертификат соответствия недостаточно. Профессиональные закупщики требуют предоставления полных паспортов безопасности (MSDS) и протоколов испытаний из независимых лабораторий. Рынок наводнен контрафактом, где под видом премиального антифриза продается разбавленная техническая вода с красителем. Как отличить качественный продукт?
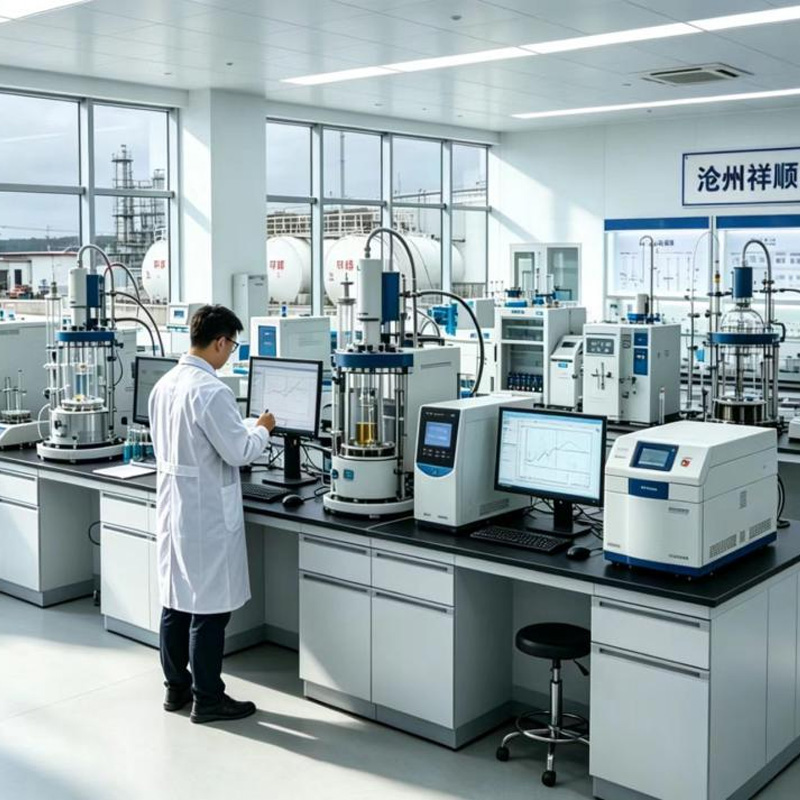
Плотность теплоносителя напрямую коррелирует с температурой начала кристаллизации. Для этиленгликоля плотность 1,040 г/см³ соответствует защите до -20°C, а 1,065 г/см³ — до -30°C. Отклонение более чем на 0,005 г/см³ от заявленных значений свидетельствует о нарушении технологии производства. Современные производители, такие как ООО «Цанчоу Сяншунь Химическая Компания», используют автоматизированные линии розлива и многоступенчатый контроль, исключающий человеческий фактор. Каждая партия проходит проверку на рефрактометре и вискозиметре перед отгрузкой.
Оптимальный pH для гликолевых теплоносителей находится в диапазоне 7,5–8,5. Слишком кислая среда (pH 9) разрушает алюминиевые сплавы и уплотнения. Важно, чтобы буферная емкость раствора была достаточной для нейтрализации кислот, образующихся в процессе окисления гликоля при длительной эксплуатации. Инновационные пакеты присадок, разрабатываемые в НИЦ компании с участием докторов наук из ведущих университетов, обеспечивают стабильность pH на протяжении всего срока службы.
Это «скрытые убийцы» нержавеющих сталей и паяных теплообменников. Согласно строгим внутренним стандартам, содержание хлоридов не должно превышать 50 мг/дм³. Превышение этого показателя ведет к точечной питтинговой коррозии, которую невозможно предсказать визуально до момента протечки. Лаборатория предприятия оснащена первоклассным испытательным оборудованием, позволяющим детектировать примеси на уровне ppm (частей на миллион), что гарантирует чистоту продукта.
Важно: Требуйте у поставщика не только сертификат соответствия ТР ТС, но и протокол входного контроля сырья. Качество конечного продукта на 80% зависит от качества исходного гликоля и деминерализованной воды.
В условиях волатильности цен на сырье внутри РФ и Европы, российские импортеры все чаще обращают внимание на азиатский рынок. Однако стереотип о «низком качестве» китайской химии остался в прошлом. Современная химическая промышленность КНР представляет собой высокотехнологичный сектор с жесточайшим контролем качества.
Ключевым фактором успеха является выбор правильного партнера. Компания ООО «Цанчоу Сяншунь Химическая Компания», основанная в 1990 году, является примером предприятия нового типа. Это не просто торговый дом, а интегрированный производственный комплекс площадью 7000 м², объединяющий НИОКР, производство и логистику. Расположение в промышленном парке Дунгуан Дацин, всего в 3 км от скоростной трассы Ханьхуан и в 18 км от железнодорожной линии Цзинху, обеспечивает уникальные логистические преимущества. Это позволяет минимизировать сроки отгрузки и снизить транспортные расходы, что напрямую влияет на финальную цену для покупателя.
Экономическая выработка сотрудничества с такими производителями складывается из нескольких факторов:
Опыт показывает, что общая экономия при переходе на прямые поставки качественных китайских теплоносителей составляет от 15% до 25% при сохранении или улучшении технических характеристик. Особенно это заметно при закупке инновационных продуктов, таких как хладоноситель ЛМ-4 или буровые растворы, где технология производства защищена патентами.
Чтобы избежать ошибок при закупке и обеспечить долгосрочную работу системы отопления, используйте следующий алгоритм действий:
Частая ошибка: Игнорирование необходимости предварительной промывки системы. Остатки старой воды, ржавчины и масел вступают в реакцию с новым антифризом, мгновенно истощая пакет присадок. Результат — помутнение раствора и выпадение шлама в фильтры уже через неделю работы.
Теплоноситель в 2026 году — это не просто расходный материал, а технологический элемент, определяющий эффективность и безопасность всей энергетической инфраструктуры объекта. Переход на современные, сертифицированные продукты от проверенных производителей позволяет снизить эксплуатационные расходы, минимизировать риски аварий и выполнить экологические нормы.
Компания ООО «Цанчоу Сяншунь Химическая Компания» готова стать вашим надежным партнером в этом процессе. Благодаря собственному научно-исследовательскому центру, строгому контролю качества на всех этапах — от входного сырья до финальной упаковки — и гибкой логистике, мы обеспечиваем поставки продукции, отвечающей самым высоким международным стандартам. Наша философия «качеством людей создавать качество продукции» подтверждена десятилетиями работы и доверием более чем 32 крупных кооперативных клиентов.
Не рискуйте целостностью вашего оборудования. Получите профессиональную консультацию и расчет стоимости для вашего объекта уже сегодня.